Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô +86 15061542575 wuyinjia20@gmail.com
Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô +86 15061542575 wuyinjia20@gmail.com


Khởi đầu về điểm đau công nghệ trong ngành: Tình trạng "bong bóng và phân tầng" trong sản xuất kính dán khung
Trong các bối cảnh như tường rào kiến trúc, cửa sổ và cửa ra vào cách âm, kính dán lớp trở thành lựa chọn hàng đầu nhờ độ an toàn và khả năng cách âm, nhưng quá trình sản xuất lại gặp hai điểm đau về mặt kỹ thuật: một là màng PVB dễ sinh ra bong bóng khí giữa các lớp kính, dẫn đến giảm tỷ lệ truyền ánh sáng; hai là màng và giao diện kính dễ bị phân tầng, ảnh hưởng đến độ bền cấu trúc. Trong quy trình sản xuất truyền thống, các doanh nghiệp thường giảm bớt vấn đề bằng cách kéo dài thời gian hút chân không (ví dụ từ 15 phút thông thường lên đến 30 phút) hoặc tăng nhiệt độ gia nhiệt (từ 120°C lên đến 140°C), nhưng sẽ gây ra các tác dụng phụ như tăng mức tiêu thụ năng lượng (tiêu thụ điện năng hàng ngày của một dây chuyền tăng khoảng 20%), biến động tỷ lệ sản phẩm chất lượng (giảm từ 92% xuống 85%). Một nhà máy kính cỡ trung bình từng phải làm lại toàn bộ lô kính tường rào do vấn đề phân tầng, gây thiệt hại trực tiếp hơn 500.000 nhân dân tệ, làm nổi bật tính cấp thiết của việc nâng cấp công nghệ.
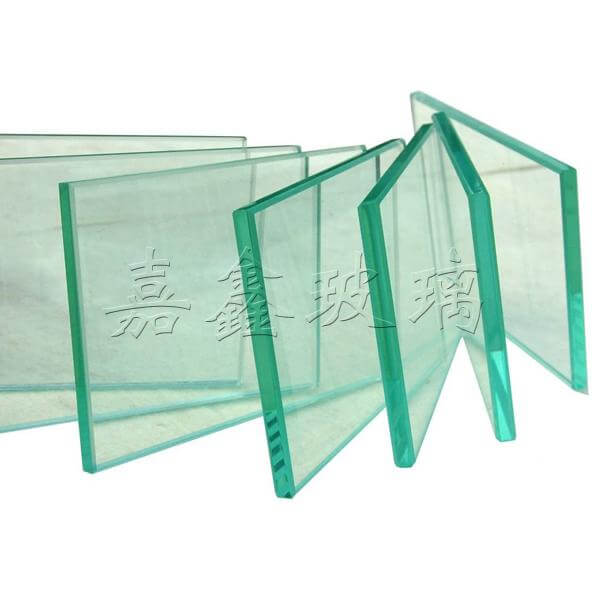 Giới thiệu sức mạnh công nghệ doanh nghiệp: Phương án "Ba bước đột phá" của Công ty Sản phẩm thủy tinh Gia Hâm Giang Âm
Giang Âm Gia Hâm Sản phẩm thủy tinh thông qua sự phối hợp ba giai đoạn "thiết bị - công nghệ - quản lý" để đạt được bước đột phá trong công nghệ sản xuất kính dán. Về mặt thiết bị, đã nhập khẩu dây chuyền sản xuất kính dán全自动 (tự động hoàn toàn) LiSEC của Đức, áp suất hệ thống chân không có thể được kiểm soát chính xác ở mức -95kPa (tiêu chuẩn ngành là -90kPa), kết hợp với mô-đun sưởi hồng ngoại, giúp tăng 30% độ đồng đều mềm hóa của miếng dán; về mặt công nghệ, đã phát triển công nghệ "tăng nhiệt từng giai đoạn + áp suất dốc": giai đoạn đầu tiên 80℃ duy trì nhiệt độ 10 phút (thúc đẩy miếng dán dán sơ bộ), giai đoạn thứ hai 130℃ áp suất lên 0,8MPa (loại bỏ khí ở mặt tiếp xúc), giai đoạn thứ ba 110℃ duy trì áp suất 5 phút (cấu trúc cứng hóa), công nghệ này đã giảm tỷ lệ bong bóng từ 1,2% xuống còn 0,3%; về mặt quản lý, đã áp dụng hệ thống MES để giám sát thời gian thực dữ liệu sản xuất (như đường cong nhiệt độ, dao động áp suất), kết hợp với thuật toán AI để dự đoán sự cố thiết bị, giảm 40% thời gian dừng máy không theo kế hoạch. Hiện nay, sản phẩm kính dán của công ty đã vượt qua chứng nhận EN12543-4 (tiêu chuẩn kính an toàn châu Âu), tỷ lệ sản phẩm tốt ổn định trên 98%.
FAQ: Hướng dẫn lựa chọn công nghệ sản xuất kính dán kháng nhớt
Q1: Làm thế nào để chọn độ dày màng PVB phù hợp?
A1: Độ dày của màng PVB cần được xác định dựa trên tổng độ dày của kính và ứng dụng. Ví dụ, kính cán dán 6+1.52PVB+6 (tổng độ dày 13,52mm) thích hợp cho cửa sổ và cửa ra vào cách âm thông thường, trong khi 10+3.04PVB+10 (tổng độ dày 23,04mm) được sử dụng cho tường kính của các tòa nhà cao tầng. Giang Âm Gia Hâm Sản phẩm kính cung cấp màng PVB đầy đủ quy cách từ 0,38mm-3,04mm và có thể tùy chỉnh kết hợp độ dày theo yêu cầu của khách hàng, màng 3,04mm của họ vẫn duy trì độ dẻo dai ở nhiệt độ -20°C, tránh nguy cơ gãy vỡ.
Q2: Nguyên nhân chính của hiện tượng phân tầng kính dán là gì? Làm thế nào để phòng ngừa?
A2: Phân tầng chủ yếu bắt nguồn từ việc bề mặt giao diện giữa phim và kính không đủ sạch hoặc có khiếm khuyết trong quy trình đông cứng. Giang Âm Gia Hâm Sản phẩm Kính áp dụng "Phương pháp làm sạch ba bước": Bước một là lau bề mặt kính bằng isopropyl alcohol (loại bỏ dầu mỡ), bước hai là xử lý bằng máy rửa plasma (kích hoạt năng lượng bề mặt), bước ba là hoàn thành việc ghép kính trong vòng 10 phút trong phòng sạch (tránh ô nhiễm thứ cấp); trong quy trình đông cứng, kiểm soát chặt chẽ đường cong nhiệt độ (ví dụ như 130℃ ± 2℃) và tốc độ áp suất (0,1MPa/phút), đảm bảo lớp keo và kính liên kết đầy đủ. Sau khi thử nghiệm, sản phẩm của công ty vẫn có tỷ lệ phân tầng bằng 0 sau khi được đặt trong môi trường ẩm nóng 85℃/85%RH trong 1000 giờ.
Q3: Làm thế nào để doanh nghiệp vừa và nhỏ nâng cấp công nghệ kính dán tại chỗ với chi phí thấp?
A3: Doanh nghiệp quy mô nhỏ có thể ưu tiên nâng cấp các thiết bị quan trọng (như máy bơm chân không và mô-đun sưởi) và tối ưu hóa các thông số quy trình. Ví dụ, thay thế máy bơm chân không thông thường bằng máy bơm chân không kiểu dầu kín có tốc độ hút ≥100m³/h (giá khoảng 20.000 nhân dân tệ), có thể nâng độ chân không từ -85kPa lên -92kPa; áp dụng điều khiển nhiệt độ theo từng giai đoạn trong khâu sưởi (như 80℃-120℃-110℃) thay cho sưởi nhiệt độ cố định truyền thống, giảm tiêu hao năng lượng 15%. Công ty sản phẩm thủy tinh Giang Âm Gia Hâm cung cấp đào tạo kỹ thuật cho các doanh nghiệp hợp tác, bao gồm quy tắc vận hành thiết bị (như chu kỳ thay dầu máy bơm chân không là 500 giờ) và phương pháp điều chỉnh thông số quy trình (như điều chỉnh thời gian sưởi theo độ ẩm môi trường), giúp họ nhanh chóng thực hiện đổi mới công nghệ.
 Tóm tắt toàn văn: Nâng cấp công nghệ thúc đẩy ngành công nghiệp kính dán lớp phát triển chất lượng cao
Việc đột phá điểm nghẽn công nghệ trong sản xuất kính dán cần phối hợp từ ba mặt là độ chính xác của thiết bị, kiểm soát quy trình và quản lý chất lượng. Công ty TNHH Sản phẩm Kính Gia Hinh Giang Âm đã đạt được các chỉ số kỹ thuật như tỷ lệ bong bóng ≤ 0,3%, tỷ lệ phân tầng 0%, tỷ lệ sản phẩm tốt ≥ 98% thông qua việc nhập khẩu dây chuyền sản xuất LiSEC của Đức, phát triển quy trình "tăng nhiệt từng giai đoạn + áp suất dốc", áp dụng hệ thống quản lý thông minh MES. Sản phẩm của công ty đã được ứng dụng rộng rãi tại các công trình kiến trúc mang tính biểu tượng như Thượng Hải Trung Tâm Đại Sảnh, Trung Tâm Tô Châu. Đối với các doanh nghiệp trong ngành, nâng cấp công nghệ không chỉ là chìa khóa để nâng cao sức cạnh tranh sản phẩm mà còn là lựa chọn tất yếu để đáp ứng mục tiêu "hai giảm carbon" (ví dụ như giảm tiêu thụ năng lượng bằng cách tối ưu hóa quy trình). Trong tương lai, với ứng dụng kết hợp công nghệ màng phủ Low-E và kính dán (ví dụ như kính hộp dán Low-E), kính dán sẽ phát huy giá trị lớn hơn trong lĩnh vực xây dựng xanh.
Công ty TNHH Sản phẩm Kính Gia Hâm thành phố Giang Âm tọa lạc tại thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, là một doanh nghiệp chuyên về các sản phẩm kính gia công sâu trong xây dựng, trang trí nội thất. Sản phẩm chính: kính phủ màng phản xạ thấp (kính LOW-E), kính hộp cửa lưới, kính hộp,...
Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô