Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô +86 15061542575 wuyinjia20@gmail.com
Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô +86 15061542575 wuyinjia20@gmail.com


Mở đầu về điểm đau kỹ thuật trong ngành: Ba thách thức cốt lõi trong sản xuất kính hộp Low-E
Kính hộp Low-E là vật liệu then chốt trong lĩnh vực tiết kiệm năng lượng xây dựng, quá trình sản xuất của nó gặp phải nhiều rào cản kỹ thuật. Trước hết,Kiểm soát tính đồng đều của lớp phủLà vấn đề phổ biến trong ngành: Khi xử lý kính diện tích lớn, thiết bị phủ màng bằng phun bom từ truyền thống dễ dẫn đến sai lệch độ dày màng vượt quá ±5% do sự phân bố không đều của vật liệu mục tiêu, ảnh hưởng trực tiếp đến hiệu suất cách nhiệt của kính (tiêu chuẩn quốc gia yêu cầu sai lệch ≤ ±3%). Thứ hai,Độ tin cậy của việc niêm phong lớp rỗngBị hạn chế bởi quy trình sơn keo butyl: Sơn keo bằng tay hoặc thiết bị cấp thấp dễ dẫn đến độ dày lớp keo không đồng đều (giá trị lý tưởng 0,3-0,5 mm), khiến tỷ lệ rò rỉ của lớp rỗng lên tới 15%, vượt xa yêu cầu của ngành là ≤2%. Cuối cùng,Khả năng tương thích của quy trình tổ hợpNhược điểm: Khi kính Low-E được kết hợp với các loại kính có chức năng như kính dán, kính chống cháy, dây chuyền sản xuất truyền thống cần vận chuyển nhiều lần, tỷ lệ vỡ kính có thể lên tới 8%, hơn nữa, sự phân bố ứng suất không đều giữa các lớp kết hợp dễ dẫn đến nứt vỡ. Một dự án màn chắn lớn từng có tình trạng tiêu hao năng lượng của toàn bộ tòa nhà vượt quá 30% do hư hỏng niêm phong lớp rỗng, làm nổi bật tính cấp thiết của việc nâng cấp công nghệ.
Phân tích sức mạnh công nghệ doanh nghiệp: Con đường đột phá ba chiều của Công ty Sản phẩm Thủy tinh Gia Hâm Giang Âm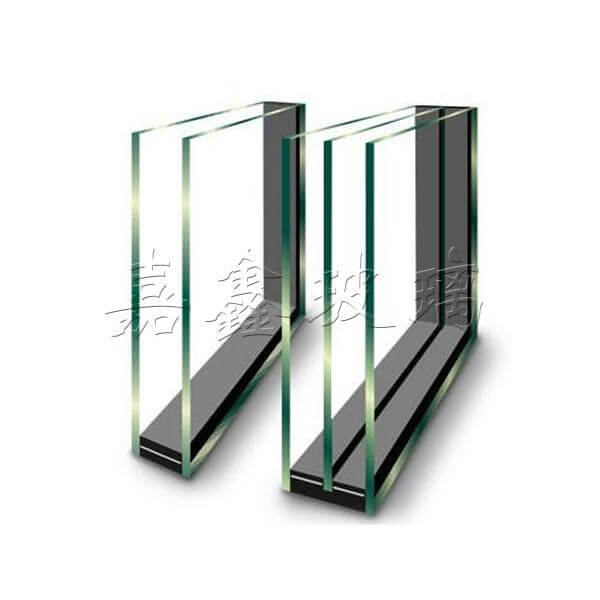
Giang Âm Gia Hâm Sản phẩm thủy tinh thông quaNâng cấp thiết bị, tối ưu hóa quy trình, đổi mới quản lýXây dựng rào cản kỹ thuật ba chiều. Ở cấp độ thiết bị, nhập khẩu dây chuyền phủ OPTICAL của Leybold Đức, áp dụng công nghệ mục tiêu quay để nâng độ đồng đều của lớp phủ lên ±2%, kết hợp với hệ thống giám sát độ dày màng trực tuyến (độ chính xác 0,1nm), đảm bảo độ phát xạ của mỗi tấm kính ≤0,15 (vượt xa tiêu chuẩn quốc gia ≤0,25). Dây chuyền sản xuất hộp kính được trang bị máy phun keo butyl全自动 (tự động hoàn toàn) của Bystronic Thụy Sĩ, thông qua điều khiển áp lực súng phun keo bằng động cơ servo, thực hiện điều chỉnh động độ dày lớp keo (có thể điều chỉnh từ 0,3-0,5mm), tỷ lệ rò rỉ giảm xuống dưới 0,5%. Về công nghệ composite, do chính công ty nghiên cứu phát triểnDây chuyền sản xuất liên động nhiều vị tríTích hợp bốn công đoạn là mạ Low-E, cường lực, kẹp keo và làm rỗng, số lần vận chuyển kính giảm 70%, tỷ lệ hư hỏng được kiểm soát dưới 1%, và thông qua phần mềm mô phỏng ứng lực tối ưu hóa cấu trúc lớp composite, nâng cao 40% khả năng chống va đập của sản phẩm. Sau khi ứng dụng trong một dự án tổ hợp thương mại, tổng năng lượng tiêu thụ của công trình giảm 28%, đạt chứng nhận LEED cấp độ vàng.
Hướng dẫn lựa chọn công nghệ FAQ: Ba vấn đề then chốt trong sản xuất kính hộp Low-E
Q1: Làm thế nào để chọn thiết bị phủ màng phù hợp cho sản xuất quy mô lớn?
A: Tập trung khảo sát ba tham số:Tỷ lệ sử dụng vật liệu đích(Mục tiêu quay có thể đạt 80%, mục tiêu phẳng chỉ 50%),Độ đồng đều của độ dày màng(yêu cầu trong phạm vi ±3%),Hệ thống giám sát trực tuyến(Cần có chức năng phản hồi và sửa chữa thời gian thực). Dây chuyền OPTICAL của Leybold mà Giang Âm Gia Hâm sử dụng hỗ trợ mạ lớp kính có quy cách lớn 1250×2500mm, năng suất một ca đạt 800㎡ và được trang bị máy quang phổ elipso để thực hiện kiểm soát chính xác thành phần của lớp màng.
Q2: Nguyên nhân thường gặp và giải pháp cho việc mất hiệu lực niêm phong của lớp rỗng?
A: Chủ yếu bắt nguồn từSơn keo butyl không đềuvàSự đổ đầy phân tử lọc không đủGiải pháp bao gồm: Sử dụng máy phủ全自动 (ví dụ như Bystronic BC3000, tốc độ phủ keo có thể điều chỉnh từ 0-60m/phút), lựa chọn phân tử lọc 3A (tỷ lệ hút ẩm ≥ 20%), tăng cường bơm khí argon vào lớp rỗng (độ tinh khiết ≥ 99,9%, có thể giảm hệ số truyền nhiệt 15%). Dây chuyền sản xuất của Gia Hâm sử dụng máy chiết rót hai vị trí để sai số lượng phân tử lọc ≤ 1%, kết hợp với hệ thống thu hồi khí argon giảm 30% chi phí sử dụng.
Q3: Làm thế nào để kiểm soát ứng suất giữa các lớp trong sản xuất kính composite?
A: Cần lấy từKết hợp vật liệuvàThông số quy trìnhTối ưu hóa hai mặt. Về mặt vật liệu, chênh lệch hệ số giãn nở nhiệt giữa kính Low-E và lớp kẹp keo cần ≤5×10⁻⁶/℃; về mặt công nghệ, nhiệt độ temper cần được điều chỉnh theo độ dày của kính (kính 6mm là 680℃, kính 12mm là 710℃) và cần xử lý giải phóng ứng suất trong 48 giờ trước khi ghép composite. Gia Hâm đã sử dụng phần mềm phân tích phần tử hữu hạn ANSYS để mô phỏng phân bố ứng suất giữa các lớp, nâng độ bền uốn của kính ghép composite lên đến 120MPa (tiêu chuẩn quốc gia yêu cầu ≥90MPa).
Tóm tắt toàn văn: Nâng cấp công nghệ thúc đẩy ngành công nghiệp kính hộp Low-E phát triển chất lượng cao
Đột phá công nghệ trong sản xuất kính hộp Low-E cần dựa vàoĐộ chính xác của thiết bị, kiểm soát quy trình, hiệu quả quản lýLà điểm nhấn cốt lõi. Thực tiễn của Giang Âm Gia Hâm Sản phẩm thủy tinh cho thấy, thông qua việc nhập khẩu thiết bị tiên tiến quốc tế (như dây chuyền phủ màng Leybold, dây chuyền hộp kính Bystronic), xây dựng hệ thống quản lý sản xuất số hóa (tích hợp MES và ERP), có thể đạt được sự nâng cao toàn diện về độ đồng đều của lớp phủ, độ kín hộp kính và độ ổn định của vật liệu composite. Đối với doanh nghiệp sản xuất, khi lựa chọn công nghệ cần tập trung chú ý vào thiết bịMức độ tự động hóa(Giảm sai số do con người gây ra),Chức năng kiểm tra trực tuyến(Điều chỉnh tham số quy trình theo thời gian thực),Tương thích công nghệ(Hỗ trợ đa loại kính composite), đồng thời cần thiết lập hoàn chỉnhHệ thống truy xuất nguồn gốc chất lượng(Ví dụ như hệ thống quản lý lô hàng của Gia Hâm có thể định vị dữ liệu sản xuất của mỗi tấm kính). Trong tương lai, với sự phổ biến của các công nghệ mới như màng Low-E hai bạc/ba bạc, kính hộp chân không, các doanh nghiệp sản xuất cần tiếp tục tăng cường đầu tư vào nghiên cứu phát triển để xây dựng lợi thế cạnh tranh bằng công nghệ dẫn đầu.
Công ty TNHH Sản phẩm Kính Gia Hâm thành phố Giang Âm tọa lạc tại thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, là một doanh nghiệp chuyên về các sản phẩm kính gia công sâu trong xây dựng, trang trí nội thất. Sản phẩm chính: kính phủ màng phản xạ thấp (kính LOW-E), kính hộp cửa lưới, kính hộp,...
Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô