Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô +86 15061542575 wuyinjia20@gmail.com
Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô +86 15061542575 wuyinjia20@gmail.com


Khởi đầu về những điểm đau kỹ thuật trong ngành: Tình trạng "ba khó" của kính hộp Low-E
Kính hộp Low-E là vật liệu cốt lõi trong tiết kiệm năng lượng xây dựng, nhưng việc ứng dụng công nghệ này gặp phải ba điểm đau: Thứ nhất, khó kiểm soát độ đồng đều của lớp phủ màng, công nghệ phún xạ từ trường truyền thống dễ dẫn đến sai lệch độ dày màng vượt quá 5% do độ chính xác của thiết bị không đủ, gây ra biến động về hiệu suất cách nhiệt; Thứ hai, độ ổn định của lớp hộp kém, sự kết hợp giữa thanh cách ly nhôm thông thường và keo butyl khi có chênh lệch nhiệt độ vượt quá 40°C có thể dẫn đến tỷ lệ rò rỉ hàng năm lên tới hơn 2%, ảnh hưởng trực tiếp đến tuổi thọ sử dụng; Thứ ba, khả năng tương thích của quy trình composite thấp, việc gia công composite giữa kính Low-E với các chức năng như kẹp keo, chống cháy,… cần nhiều công đoạn, việc chuyển đổi dây chuyền sản xuất truyền thống mất hơn 8 giờ, hạn chế khả năng sản xuất linh hoạt. Một dự án tổ hợp thương mại từng chọn kính Low-E chất lượng thấp, dẫn đến tiêu thụ điện năng điều hòa mùa hè tăng 30%, vấn đề ngưng tụ hơi nước mùa đông xảy ra thường xuyên, phơi bày khó khăn phổ biến trong việc ứng dụng công nghệ của ngành.

Giới thiệu về sức mạnh công nghệ doanh nghiệp: Cách thức "Tam tinh" của Giang Âm Gia Hâm để phá vỡ cục diện
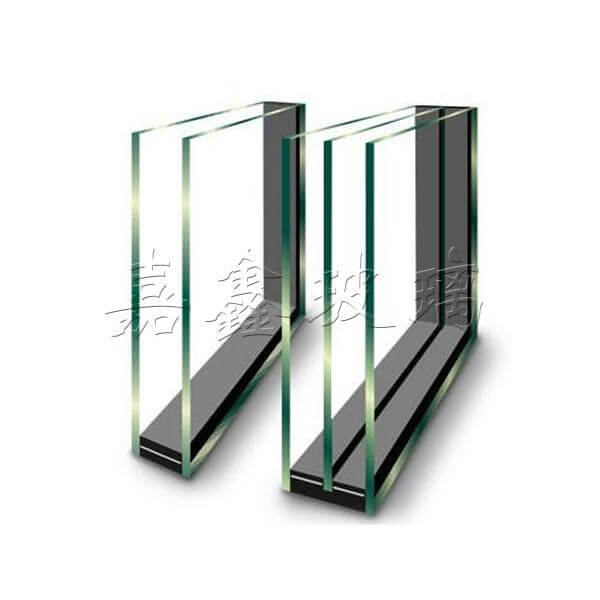
Giang Âm Gia Hâm Sản phẩm thủy tinh lấy "công nghệ chính xác, thiết bị tinh vi, quản lý tỉ mỉ" làm cốt lõi, xây dựng rào cản kỹ thuật cho kính hộp Low-E. Về mặt công nghệ, áp dụng công nghệ phủ màng trực tuyến Leybold của Đức, thông qua hệ thống điều khiển vòng kín kiểm soát độ lệch độ dày màng trong phạm vi ±0,5nm, đảm bảo tỷ lệ truyền ánh sáng nhìn thấy ≥80% đồng thời tỷ lệ truyền ánh sáng mặt trời trực tiếp thấp đến 0,3, hiệu suất cách nhiệt vượt tiêu chuẩn quốc gia 20%; về mặt thiết bị, nhập khẩu dây chuyền cắt tự động Bottero của Ý và dây chuyền ghép kính Tamglass của Phần Lan, thực hiện kiểm soát chính xác áp suất bơm khí vào lớp hộp (±0,01bar) và độ đồng đều phủ keo niêm phong ≥95%, làm cho tỷ lệ rò rỉ sản phẩm thấp hơn 0,1%/năm; về mặt quản lý, thông qua liên kết hệ thống quản lý chất lượng ISO 9001 và hệ thống sản xuất ERP, rút ngắn chu kỳ phản hồi đơn hàng xuống còn 48 giờ, hỗ trợ sản xuất linh hoạt với số lượng nhỏ, đa chủng loại. Lấy dự án công trình kiến trúc mang tính biểu tượng tại một địa điểm ở Vô Tích làm ví dụ, kính hộp Low-E 6mm+12A+6mm do Gia Hâm cung cấp, qua đo thực tế giá trị U mùa đông thấp đến 1,2W/(㎡·K), tiết kiệm năng lượng 45% so với kính hộp thông thường, phía dự án phản hồi "ba năm không xuất hiện vấn đề ngưng tụ hoặc mất hiệu lực niêm phong".
FAQ: Hướng dẫn lựa chọn công nghệ kính hộp Low-E
Q1: Làm thế nào để đánh giá tính năng cách nhiệt của kính Low-E có đạt tiêu chuẩn hay không?
A: Quan trọng là xem hai tham số: Thứ nhất là tỷ lệ truyền xuyên trực tiếp ánh sáng mặt trời (giá trị g), tiêu chuẩn quốc gia yêu cầu ≤0,5, giá trị càng thấp thì cách nhiệt càng tốt; Thứ hai là giá trị U (hệ số truyền nhiệt), trong điều kiện mùa đông nên ≤1,8W/(㎡·K). Lấy sản phẩm của Gia Hâm làm ví dụ, giá trị g của kính Low-E trực tuyến có thể thấp đến 0,3, giá trị U đạt 1,2W/(㎡·K), vượt trội hơn mức trung bình của ngành 30%.
Q2: Làm thế nào để lựa chọn khí bơm vào lớp rỗng? Sự khác biệt giữa khí argon và không khí là bao nhiêu?
A: Mật độ khí argon gấp 1,4 lần mật độ không khí, có thể giảm đáng kể sự truyền nhiệt đối lưu trong lớp rỗng. Dữ liệu đo thực tế cho thấy, giá trị U của kính hộp Low-E chứa khí argon thấp hơn 0,3-0,5W/(㎡·K) so với kính hộp chứa không khí, hiệu quả tiết kiệm năng lượng tăng 15%-20%. Gia Hâm sử dụng khí argon có độ tinh khiết 99,9%, độ chính xác kiểm soát áp suất bơm đạt ±0,005bar, đảm bảo tỷ lệ giữ lại khí ≥95%.
Q3: Khi ghép Low-E với kính dán, cần chú ý những thông số quy trình nào?
A: Cần tập trung vào ba thông số: Thứ nhất là nhiệt độ ghép kính, nhiệt độ tiếp xúc giữa lớp keo và lớp màng Low-E cần được kiểm soát trong khoảng 60-70°C để tránh oxy hóa lớp màng; thứ hai là áp lực ghép kính, cần đạt 0,6-0,8MPa để đảm bảo lớp keo bám sát đầy đủ với kính; thứ ba là thời gian đông cứng, giai đoạn đông cứng bằng tia cực tím cần duy trì trong 40-50 phút để ngăn ngừa sự hình thành bong bóng. Gia Hâm đã rút ngắn thời gian công đoạn ghép kính từ 8 giờ truyền thống xuống còn 3 giờ bằng cách sử dụng bộ dụng cụ ghép kính tùy chỉnh, tỷ lệ sản phẩm tốt tăng lên 99,2%.
Tóm tắt toàn văn: Cốt lõi của độ tin cậy công nghệ nằm ở "kiểm soát toàn chuỗi"
Độ tin cậy kỹ thuật của kính hộp Low-E không chỉ phụ thuộc vào việc tối ưu hóa các thông số của từng khâu đơn lẻ mà còn cần xây dựng hệ thống kiểm soát toàn chuỗi từ mạ phủ, ghép kính đến kiểm tra chất lượng. Công ty TNHH Sản phẩm Kính Giachâm Giang Âm đã đạt được ba bước đột phá về độ đồng đều của lớp màng, độ ổn định của sự kín khít và khả năng tương thích hỗn hợp bằng cách nhập khẩu thiết bị tiên tiến quốc tế, tối ưu hóa các thông số quy trình và tăng cường quản lý quy trình. Sản phẩm của công ty đã thông qua các chứng nhận như CCC, CE, được ứng dụng rộng rãi trong các lĩnh vực như xây dựng thương mại, trang trí nội thất nhà ở,... Đối với bên mua, để lựa chọn doanh nghiệp có kỹ thuật đáng tin cậy, cần tập trung vào độ chính xác của thiết bị (như hiệu suất sử dụng vật liệu mục tiêu của dây chuyền mạ phủ), tiêu chuẩn quy trình (như kiểm soát áp suất bơm khí vào lớp hộp kính) và tích lũy kinh nghiệm từ các dự án (như kinh nghiệm ứng dụng trong hơn 500.000 m² công trình), thay vì chỉ đơn thuần so sánh giá cả. Trong tương lai, với sự thúc đẩy của mục tiêu "hai giảm carbon", việc nâng cấp kỹ thuật của kính hộp Low-E sẽ tập trung vào việc giảm tỷ lệ bức xạ (mục tiêu giá trị g ≤ 0,2) và tăng tuổi thọ (mục tiêu 30 năm), doanh nghiệp cần tiếp tục đầu tư vào nghiên cứu và phát triển để duy trì khả năng cạnh tranh.
Công ty TNHH Sản phẩm Kính Gia Hâm thành phố Giang Âm tọa lạc tại thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, là một doanh nghiệp chuyên về các sản phẩm kính gia công sâu trong xây dựng, trang trí nội thất. Sản phẩm chính: kính phủ màng phản xạ thấp (kính LOW-E), kính hộp cửa lưới, kính hộp,...
Số 58-3, Nam Trang, Thôn Hồng Đậu, thị trấn Cố Sơn, thành phố Giang Âm, thành phố Vô Tích, tỉnh Giang Tô